 EN
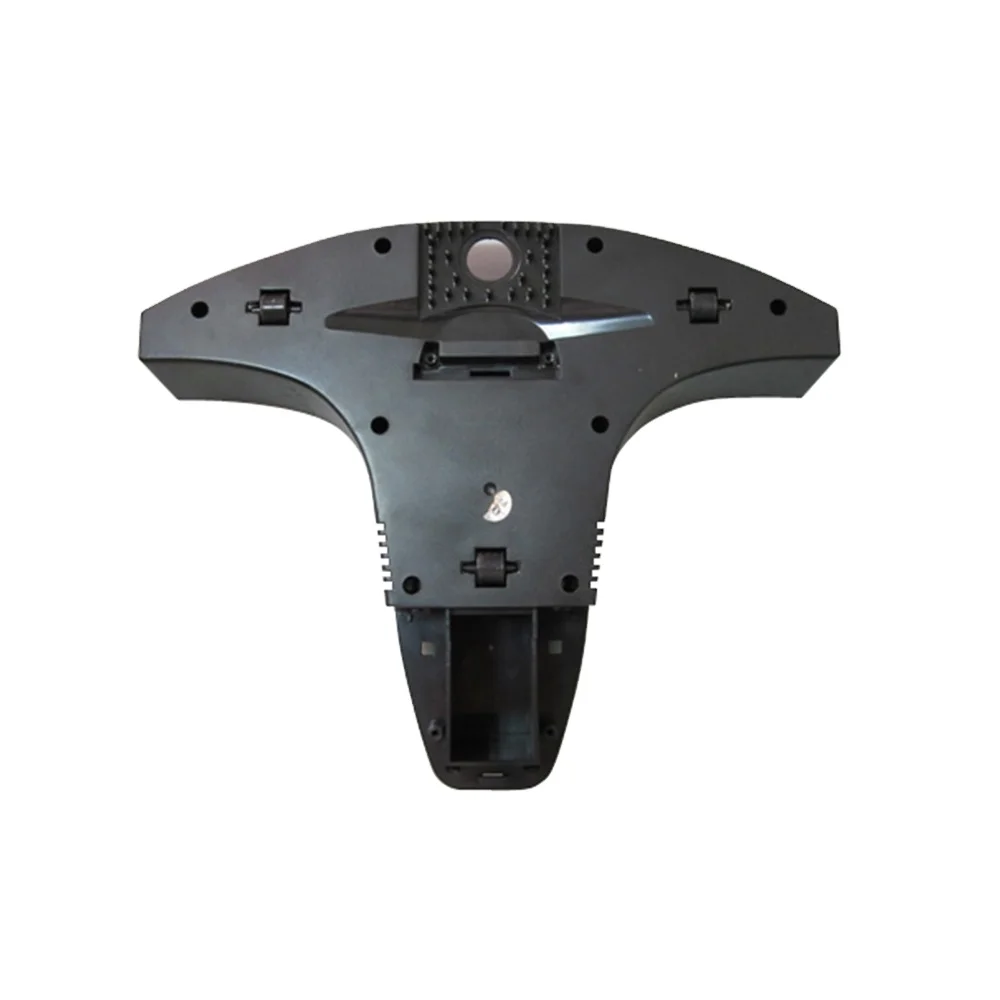
Лиття під тиском — це поширений метод виготовлення пластикових деталей. Він передбачає впорскування розплавленого пластику в форму, де матеріал охолоджується й затверджується у бажаній формі. У компанії Runpeng Precision Hardware ми спеціалізуємося на виробництві високоякісних деталей, виготовлених методом лиття під тиском. Одним із ключових аспектів цього процесу є розуміння товщини стінок та кутів витягування. Ці параметри впливають на якість виготовлення деталей та їх експлуатаційні характеристики.
Основні рекомендації щодо товщини стінок для деталей, виготовлених методом лиття під тиском?
Під час проектування деталей, виготовлених методом лиття під тиском, товщина стінок є критично важливою. Вона забезпечує міцність деталі та спрощує її виробництво. Загальне практичне правило — підтримувати товщину стінок у межах від 1,5 мм до 4 мм. Тонші стінки дозволяють зекономити матеріал і зменшити вагу, але можуть призвести до деформації або руйнування. Наприклад, для невеликого пластикового корпусу оптимальною може бути товщина 2 мм. З іншого боку, для більшої деталі, наприклад контейнера, доцільно обрати товщину 3 або 4 мм.
Поширені помилки, пов’язані з товщиною стінок та кутом випуску
Хоча товщина стінок має велике значення, кути випуску також відіграють суттєву роль у успішному виробництві деталей методом лиття під тиском. Кут випуску — це невелике похиле ухилення, додане до стінок деталі. Цей кут полегшує виймання деталі з форми після її охолодження. За відсутності належного кута випуску деталь може застрягти в формі, що призведе до її пошкодження й зростання витрат на виробництво.
Що оптовим покупцям слід знати про специфікації лиття під тиском
Коли йдеться про виготовлення деталей за допомогою частини, виготовлені методом інжекційного листування оптовим покупцям потрібно знати кілька важливих речей. По-перше, вони повинні зрозуміти, що таке лиття під тиском. Це процес, у ході якого розплавлений пластик заливають у форму для створення різних форм. Це поширений спосіб виготовлення багатьох продуктів — від іграшок до автокомпонентів. Runpeng Precision Hardware — це компанія, яка використовує цей метод для виробництва високоякісних деталей. Одним із важливих параметрів є товщина стінки. Це товщина стінок деталі. Якщо стінки надто товсті, пластиковій масі доведеться довше охолоджуватися, що може уповільнити виробництво.
Основні поради щодо проектування
Проектування деталей для пластикові деталі, виготовлені штампуванням під тиском може бути складно, але існують кілька важливих порад, які можуть допомогти. По-перше, важливо подумати про форму деталі. Прості форми легше виготовлювати й коштують дешевше, ніж складні. Тож, якщо це можливо, намагайтеся проектувати деталі, які не є надто складними. Це прискорить виробництво й зекономить гроші. У компанії Runpeng Precision Hardware ми часто співпрацюємо з клієнтами, щоб допомогти їм створити конструкції, які є одночасно функціональними й простими у виробництві.
Як вибрати правильний кут випуску для ефективного виробництва?
Процесі виробництва методом лиття під тиском. лиття під тиском правильний вибір кута випуску має велике значення для процесу виробництва методом лиття під тиском. Кут випуску забезпечує легке виймання деталі з форми без застрявання, що є ключовим фактором швидкого й ефективного виробництва. Якщо кут занадто малий, деталі можуть застрягати, що уповільнить весь процес. З іншого боку, надто круті кути випуску можуть зменшити міцність деталі. Отже, пошук оптимального балансу є обов’язковим.
Нарешті, випробування є ключовим етапом для визначення правильного кута виходу. Створення прототипу допоможе оцінити, наскільки добре працює кут виходу в реальних умовах. Це може заощадити час і кошти в довгостроковій перспективі. Якщо прототип легко виймається й ефективно функціонує, це означає, що ви обрали правильний кут. У компанії Runpeng Precision Hardware ми вважаємо, що випробування та зворотний зв’язок є обов’язковими елементами процесу проектування.
Зміст
- Основні рекомендації щодо товщини стінок для деталей, виготовлених методом лиття під тиском?
- Поширені помилки, пов’язані з товщиною стінок та кутом випуску
- Що оптовим покупцям слід знати про специфікації лиття під тиском
- Основні поради щодо проектування
- Як вибрати правильний кут випуску для ефективного виробництва?