 EN
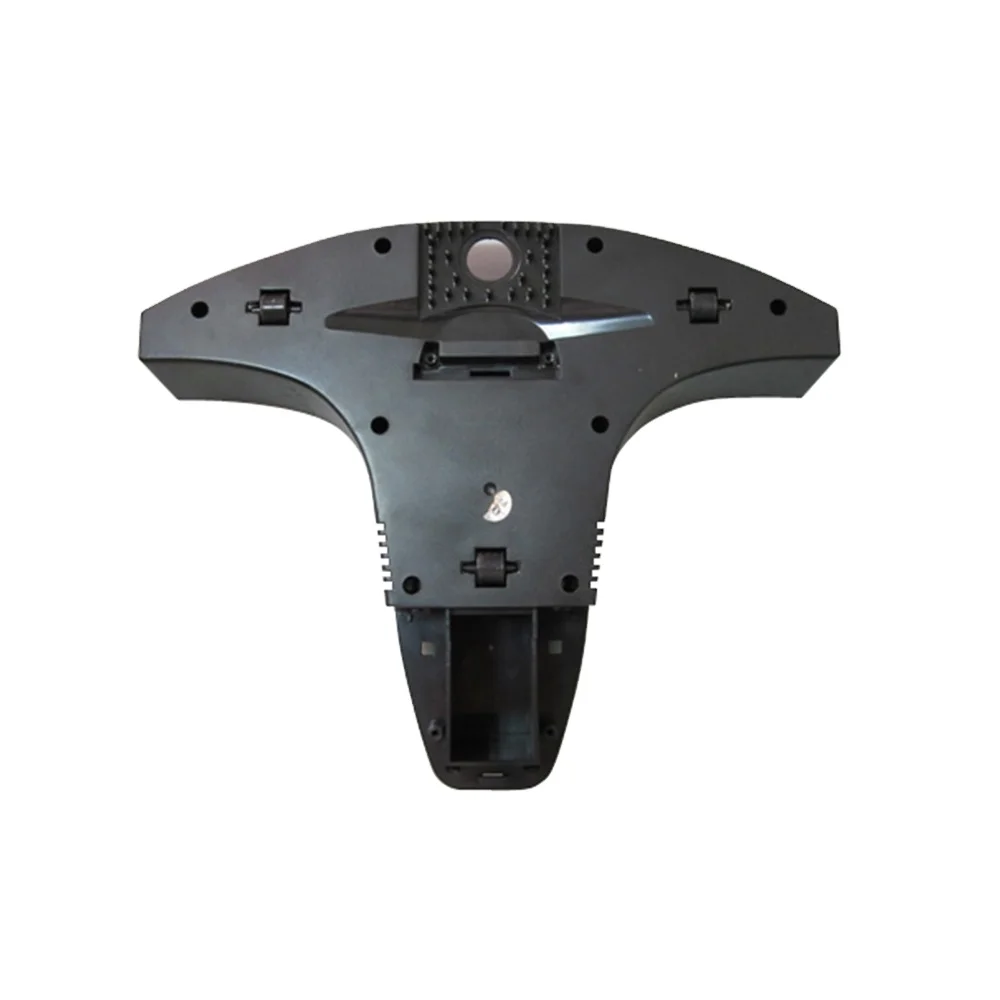
การอัดขึ้นรูปแบบฉีดเป็นวิธีที่นิยมใช้ในการผลิตชิ้นส่วนพลาสติก โดยกระบวนการนี้ประกอบด้วยการฉีดพลาสติกที่หลอมละลายแล้วเข้าไปในแม่พิมพ์ จากนั้นพลาสติกจะเย็นตัวและแข็งตัวเป็นรูปร่างตามที่ต้องการ ที่บริษัทรันเผิง เพอร์ซิชัน ฮาร์ดแวร์ เราให้ความสำคัญกับการผลิตชิ้นส่วนพลาสติกที่ผ่านกระบวนการอัดขึ้นรูปแบบฉีดอย่างมีคุณภาพสูง หนึ่งในประเด็นสำคัญของกระบวนการนี้คือการเข้าใจความหนาของผนังและมุมเอียงสำหรับถอดชิ้นงาน ปัจจัยเหล่านี้ส่งผลโดยตรงต่อคุณภาพของการผลิตชิ้นส่วนและประสิทธิภาพในการใช้งาน
หลักเกณฑ์สำคัญเกี่ยวกับความหนาของผนังสำหรับชิ้นส่วนที่ผลิตด้วยวิธีอัดขึ้นรูปแบบฉีดคืออะไร
เมื่อออกแบบชิ้นส่วนที่ผลิตด้วยวิธีฉีดขึ้นรูป ความหนาของผนังมีความสำคัญอย่างยิ่ง เพราะช่วยให้มั่นใจได้ว่าชิ้นส่วนจะมีความแข็งแรงและผลิตได้ง่าย หลักการทั่วไปที่นิยมใช้คือรักษาความหนาของผนังไว้ระหว่าง 1.5 มม. ถึง 4 มม. ผนังที่บางลงอาจช่วยประหยัดวัสดุและลดน้ำหนัก แต่ก็อาจทำให้เกิดการบิดตัวหรือหักได้ ตัวอย่างเช่น หากคุณกำลังผลิตเคสพลาสติกขนาดเล็ก ความหนา 2 มม. อาจเหมาะสมที่สุด แต่หากเป็นชิ้นส่วนขนาดใหญ่ เช่น ภาชนะ คุณอาจต้องการความหนา 3 หรือ 4 มม.
ข้อผิดพลาดที่พบบ่อยเกี่ยวกับความหนาของผนังและมุมเอียงสำหรับถอดชิ้นงาน
แม้ว่าความหนาของผนังจะมีความสำคัญ แต่มุมเอียงสำหรับถอดชิ้นงาน (draft angle) ก็มีบทบาทสำคัญไม่แพ้กันต่อความสำเร็จของชิ้นส่วนที่ผลิตด้วยวิธีฉีดขึ้นรูป มุมเอียงสำหรับถอดชิ้นงานคือมุมเอียงเล็กน้อยที่เพิ่มเข้าไปบนผนังของชิ้นส่วน เพื่อให้สามารถถอดชิ้นส่วนออกจากแม่พิมพ์ได้ง่ายขึ้นหลังจากที่เย็นตัวลง หากรูปแบบมุมเอียงไม่เหมาะสม ชิ้นส่วนอาจติดอยู่ในแม่พิมพ์ ส่งผลให้ชิ้นส่วนเสียหายและเพิ่มต้นทุนการผลิต
สิ่งที่ผู้ซื้อแบบส่งออกควรรู้เกี่ยวกับข้อกำหนดการฉีดขึ้นรูป
เมื่อพูดถึงการผลิตชิ้นส่วนด้วย ส่วนที่ปรับแบบฉีด ผู้ซื้อแบบส่งต้องรู้เรื่องสำคัญบางประการก่อน ข้อแรกคือ ควรเข้าใจว่าการฉีดขึ้นรูปคืออะไร นี่คือกระบวนการที่พลาสติกหลอมเหลวถูกเทลงในแม่พิมพ์เพื่อขึ้นรูปเป็นรูปร่างต่าง ๆ ซึ่งเป็นวิธีทั่วไปในการผลิตสินค้าหลายประเภท ตั้งแต่ของเล่นไปจนถึงชิ้นส่วนรถยนต์ บริษัท Runpeng Precision Hardware เป็นผู้ประกอบการที่ใช้วิธีนี้ในการผลิตชิ้นส่วนคุณภาพสูง หนึ่งในข้อกำหนดที่สำคัญคือความหนาของผนัง (wall thickness) ซึ่งหมายถึงความหนาของผนังชิ้นส่วน หากผนังหนาเกินไป พลาสติกจะใช้เวลานานขึ้นในการเย็นตัว ซึ่งอาจทำให้กระบวนการผลิตช้าลง
เคล็ดลับการออกแบบที่จำเป็น
การออกแบบชิ้นส่วนสำหรับ ชิ้นส่วนพลาสติกหล่อฉีด อาจเป็นเรื่องที่ท้าทาย แต่มีเคล็ดลับสำคัญบางประการที่สามารถช่วยได้ ขั้นตอนแรกคือการพิจารณารูปร่างของชิ้นส่วนอย่างรอบคอบ รูปร่างที่เรียบง่ายจะผลิตได้ง่ายกว่าและมีต้นทุนต่ำกว่ารูปร่างที่ซับซ้อน ดังนั้น หากเป็นไปได้ ควรออกแบบชิ้นส่วนให้มีความซับซ้อนน้อยที่สุดเท่าที่จะทำได้ วิธีนี้จะช่วยเร่งกระบวนการผลิตและลดต้นทุนได้ ที่บริษัท Runpeng Precision Hardware เรามักทำงานร่วมกับลูกค้าเพื่อช่วยออกแบบชิ้นส่วนที่ทั้งใช้งานได้จริงและผลิตได้อย่างมีประสิทธิภาพ
จะเลือกมุมเอียง (Draft Angle) ที่เหมาะสมเพื่อการผลิตอย่างมีประสิทธิภาพได้อย่างไร
กระบวนการขึ้นรูปด้วยแม่พิมพ์ (Injection Molding) การฉีดขึ้นรูป การเลือกมุมเอียง (Draft Angle) ที่เหมาะสมมีความสำคัญยิ่งต่อกระบวนการขึ้นรูปด้วยแม่พิมพ์ มุมเอียงช่วยให้ชิ้นส่วนหลุดออกจากแม่พิมพ์ได้อย่างราบรื่นโดยไม่ติดค้าง ซึ่งเป็นปัจจัยสำคัญต่อการผลิตที่รวดเร็วและมีประสิทธิภาพ หากมุมเอียงเล็กเกินไป ชิ้นส่วนอาจติดอยู่ในแม่พิมพ์ ส่งผลให้กระบวนการผลิตช้าลง แต่ถ้ามุมเอียงมากเกินไป ก็อาจทำให้ชิ้นส่วนมีความแข็งแรงลดลง ดังนั้น การหาจุดสมดุลที่เหมาะสมจึงเป็นสิ่งจำเป็น
สุดท้าย ขั้นตอนการทดสอบคือหัวใจสำคัญในการหาค่ามุมเอียงที่เหมาะสม การสร้างต้นแบบจะช่วยให้คุณเห็นได้ว่ามุมเอียงนั้นทำงานได้ดีเพียงใดในสถานการณ์จริง ซึ่งจะช่วยประหยัดทั้งเวลาและต้นทุนในระยะยาว หากต้นแบบสามารถถอดออกได้อย่างง่ายดายและทำงานได้ตามที่คาดหวัง แสดงว่าคุณเลือกมุมเอียงที่เหมาะสมแล้ว ที่บริษัท Runpeng Precision Hardware เรามั่นใจว่าการทดสอบและการรับฟังข้อเสนอแนะเป็นส่วนสำคัญอย่างยิ่งของกระบวนการออกแบบ
สารบัญ
- หลักเกณฑ์สำคัญเกี่ยวกับความหนาของผนังสำหรับชิ้นส่วนที่ผลิตด้วยวิธีอัดขึ้นรูปแบบฉีดคืออะไร
- ข้อผิดพลาดที่พบบ่อยเกี่ยวกับความหนาของผนังและมุมเอียงสำหรับถอดชิ้นงาน
- สิ่งที่ผู้ซื้อแบบส่งออกควรรู้เกี่ยวกับข้อกำหนดการฉีดขึ้นรูป
- เคล็ดลับการออกแบบที่จำเป็น
- จะเลือกมุมเอียง (Draft Angle) ที่เหมาะสมเพื่อการผลิตอย่างมีประสิทธิภาพได้อย่างไร