 EN
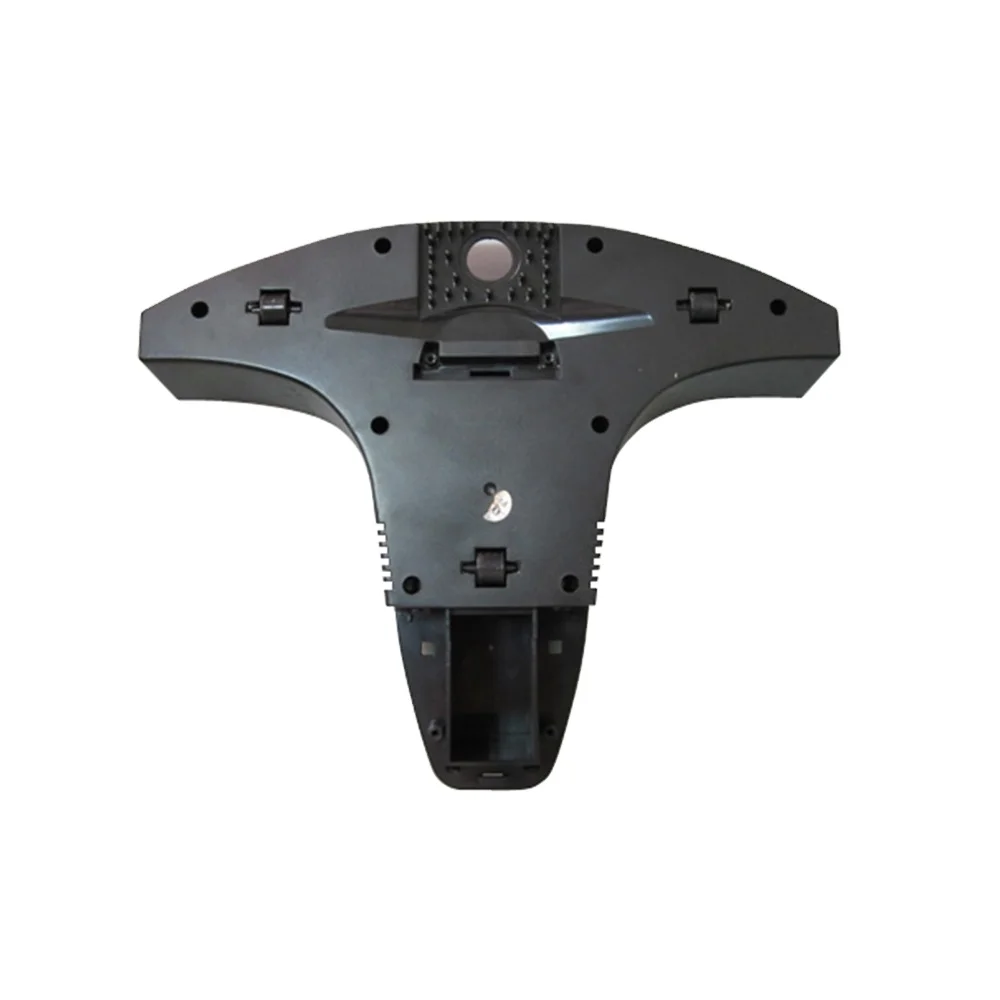
射出成形は、プラスチック部品を製造するための一般的な手法です。溶けたプラスチックを金型に注入し、冷却・固化させて所定の形状を得る工程です。ランペン・プレシジョン・ハードウェアでは、高品質な射出成形部品の製造に注力しています。このプロセスにおいて特に重要な要素の一つが、肉厚と脱型勾配の理解です。これらの要因は、部品の成形性や最終的な性能に大きく影響します。
射出成形部品における肉厚設定の主なポイントは?
射出成形部品の設計において、肉厚は極めて重要です。適切な肉厚を確保することで、部品の強度を保ち、成形性も向上させることができます。一般的な目安として、肉厚は1.5 mm~4 mmの範囲に収めるのが望ましいとされています。より薄い肉厚にすると材料費や重量を削減できますが、反りや破損のリスクが高まる場合があります。たとえば、小型のプラスチックケースを製作する際には、2 mm程度の肉厚が最適であることが多いです。一方、容器など比較的大きな部品では、3~4 mm程度の肉厚を検討するのがよいでしょう。
肉厚と抜模角の落とし穴
肉厚が重要であると同様に、抜模角も射出成形部品の成形成功において非常に重要な要素です。抜模角とは、部品の側面にわずかに設ける傾斜のことです。この傾斜により、冷却後の部品を金型からスムーズに取り外すことができます。適切な抜模角が設定されていないと、部品が金型に引っかかり、破損を招くほか、生産コストの増加にもつながります。
卸売バイヤーが押さえておくべき射出成形仕様
部品を製造する際には、 注射型部品 卸売バイヤーの方々はいくつか重要なポイントを把握しておく必要があります。まず、射出成形とはどのような工程かを理解することが大切です。これは、溶けたプラスチックを金型に流し込んでさまざまな形状の部品を成形する方法で、おもちゃから自動車部品に至るまで、多くの製品の量産に用いられています。ランペン・プレシジョン・ハードウェア社は、この技術を活用して高品質な部品を製造している企業です。その際、特に重要な仕様の一つが「壁厚」です。これは部品の壁の厚さを表すもので、壁厚が厚すぎるとプラスチックの冷却に時間がかかり、生産効率が低下する可能性があります。
設計の基本ポイント
部品設計のポイント インジェクション成形されたプラスチック部品 難しい場合もありますが、効率よく進めるための基本的なポイントがあります。まず、部品の形状を意識することが重要です。単純な形状は製造が容易で、コストも複雑な形状に比べて抑えられます。可能な限り、過度に複雑でない設計を目指しましょう。これにより、生産スピードの向上とコスト削減が期待できます。ランペン・プレシジョン・ハードウェアでは、お客様とともに、機能性と製造しやすさを両立させた設計をご提案しています。
効率的な生産のための適切な抜模角度の選び方
成形工程において、 インジェクション成形 抜模角度の設定は極めて重要です。この角度は、成形品が金型からスムーズに脱出できるようにするもので、高速かつ安定した生産を実現するうえで不可欠です。角度が小さすぎると、成形品が金型に引っかかりやすくなり、生産が遅れる原因になります。一方で、角度が大きすぎると、成形品の強度が低下するおそれがあります。したがって、最適なバランスを見つけることが何より大切です。
最後に、適切な抜き勾配を決定するには試験が不可欠です。プロトタイプを作成することで、抜き勾配が実際の製品でどれほど機能するかを確認できます。これにより、長期的には時間とコストの節約につながります。プロトタイプがスムーズに脱型でき、正常に機能した場合、その抜き勾配が適切であると判断できます。ランペン・プレシジョン・ハードウェアでは、試験とフィードバックを設計プロセスにおいて極めて重要な要素と捉えています。