Kvalitetskontroll · Inspektionsbänk
En handhållen metrologisk 3D-skanner från ZEISS fångar in hela ytan på en anpassad metallkomponent och lägger den ovanpå din CAD-modell. Vad ett mätverktyg bara kan anta visar skannern i färg.
Anpassade delar misslyckas sällan på ett sätt som du kan se. De misslyckas med en bråkdel av en millimeter på en plats som ingen har mätt – en böjning som återgått, en tryckgjuten vägg som blivit tunnare nära gjutporten, en fräsad yta som är tillräckligt plan men inte där modellen säger att den ska vara. Det visar sig veckor senare, på din monteringslinje, och då är det redan en container med delar och en diskussion om vem som betalar för dem.
Därför slutade vi med stickprov. På vår kontrollbänk skannas delen fullständigt och jämförs med samma 3D-modell som verktygen skars utifrån.
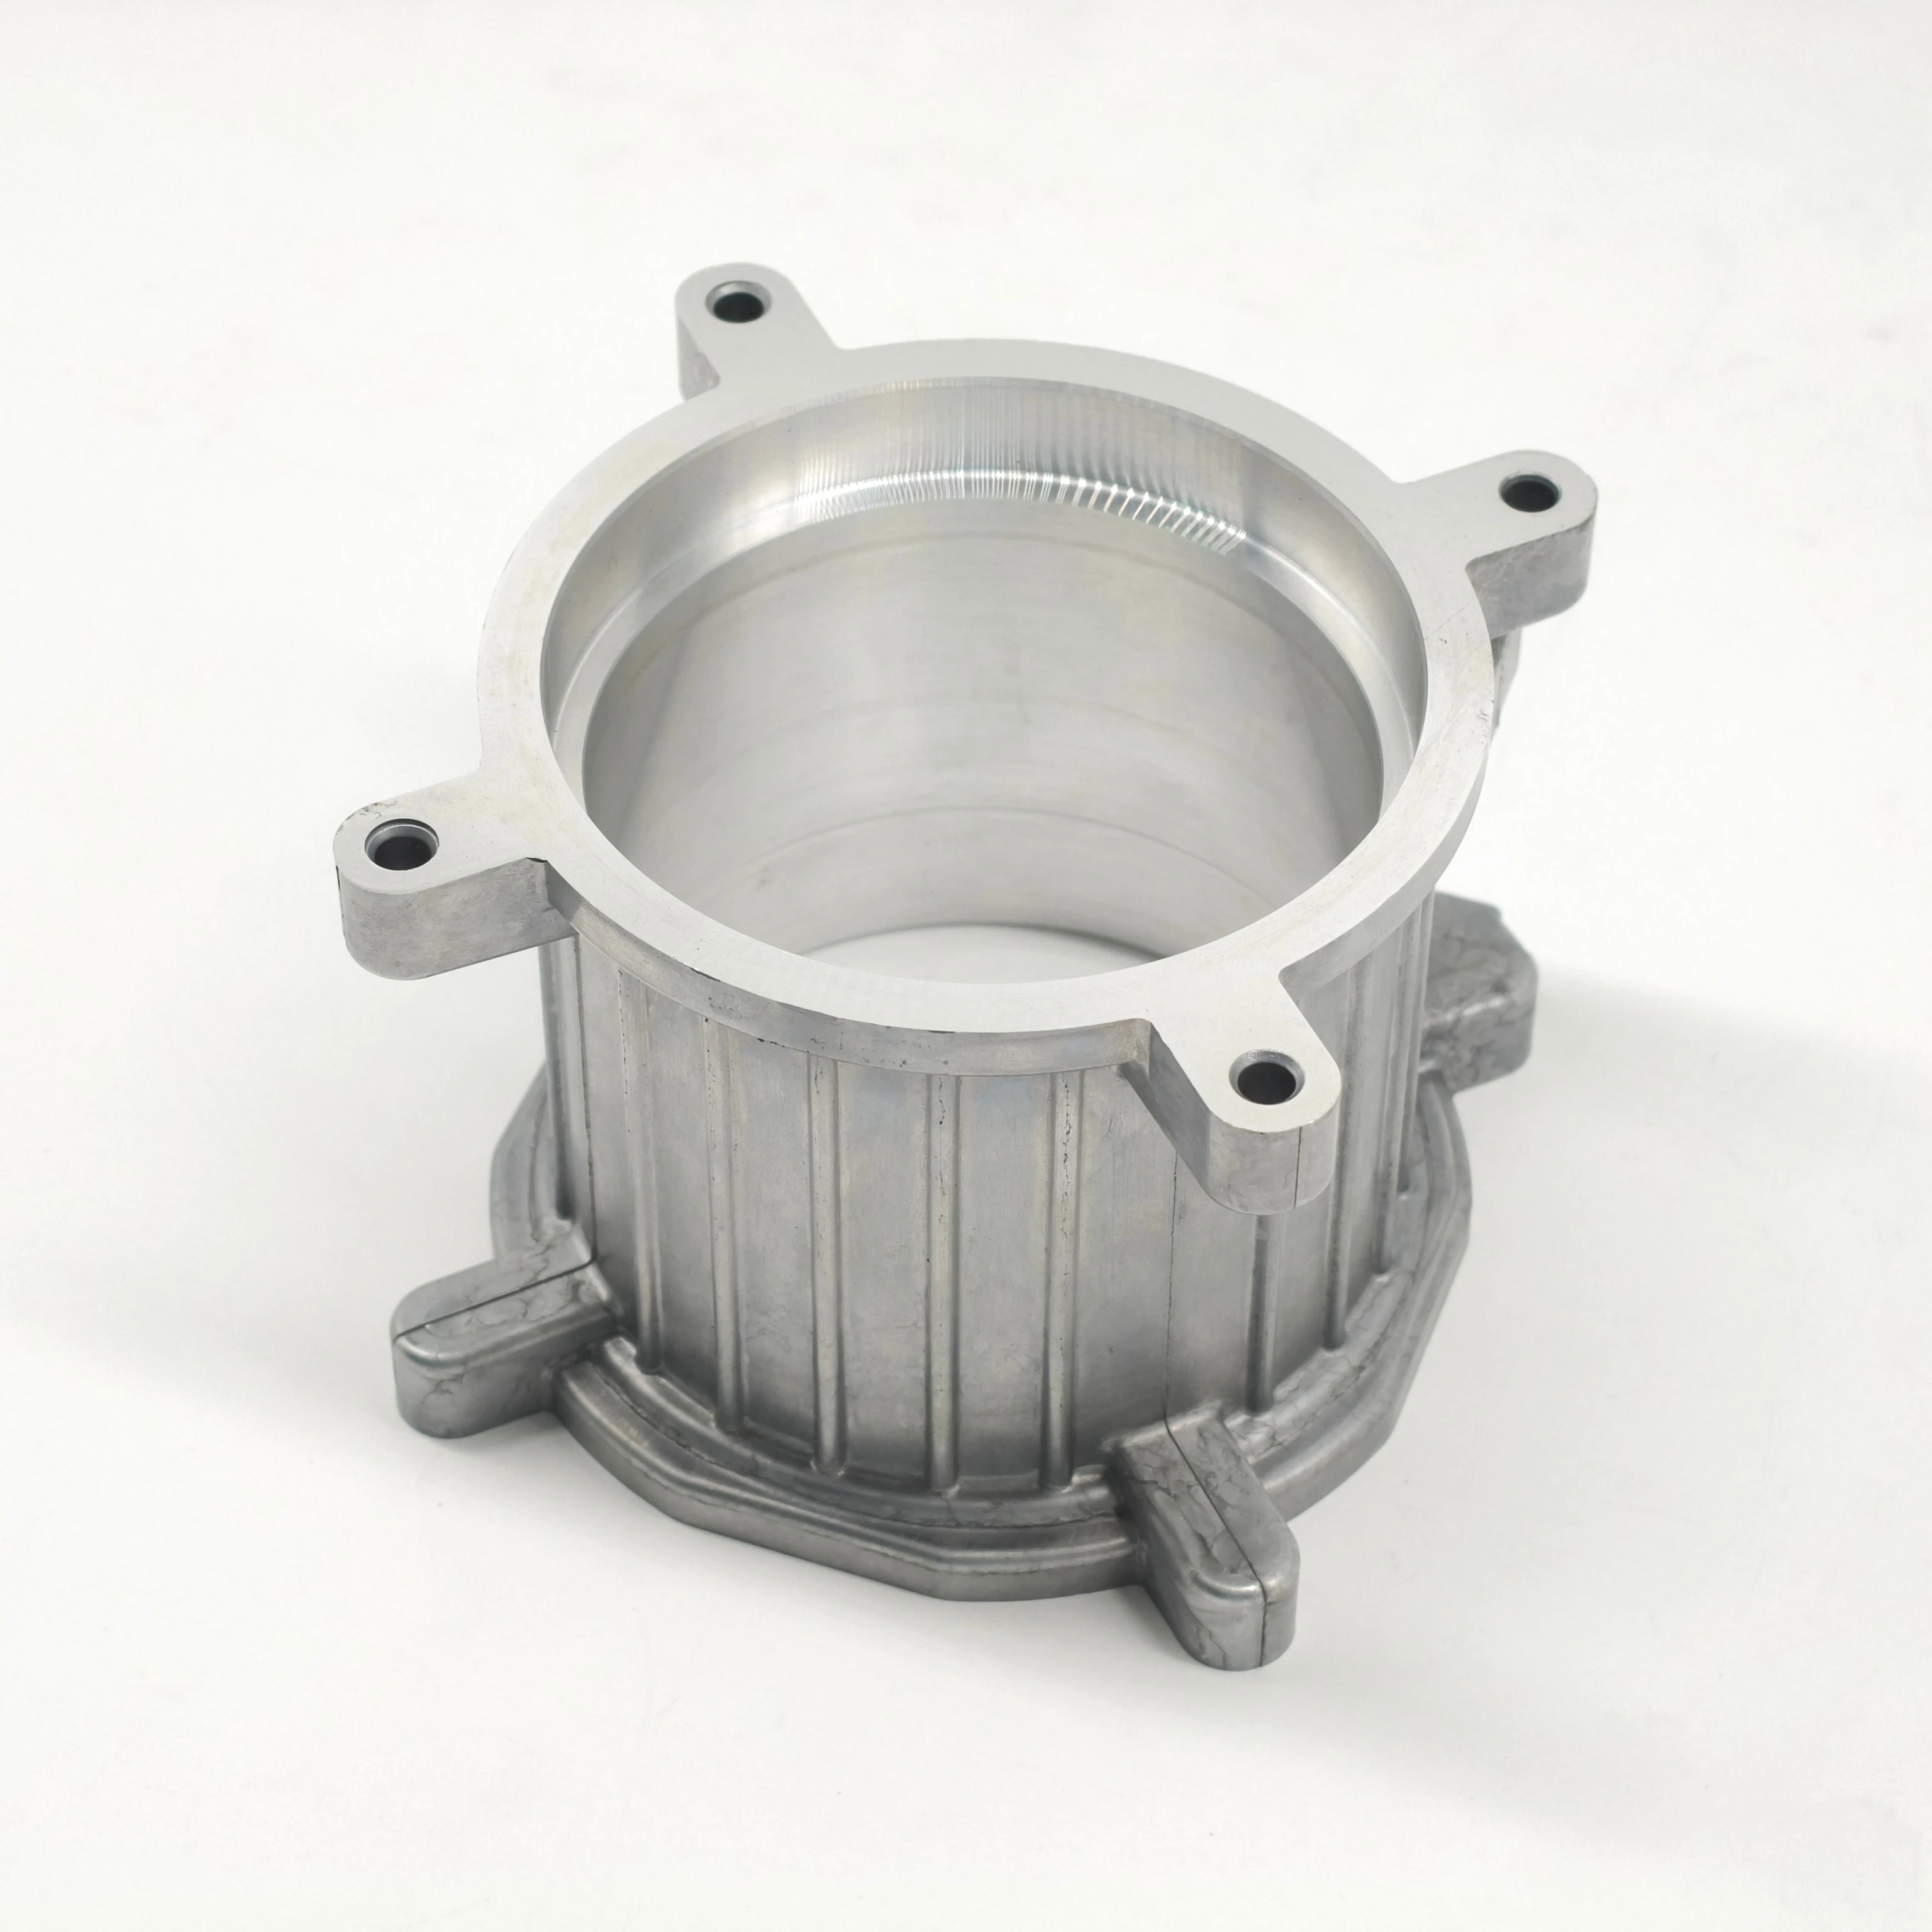
Skanning av en formad aluminiumlock på vår kontrollbänk. Hela ytan blir en punktmoln, och punktmolnet blir en avvikelsekarta mot STEP-modellen.
En 2D-ritning tar stickprov av geometrin, och ett måttinstrument kontrollerar de stickprov som någon valt. Allt mellan dessa angivelser tas på litet: radier, utdrag, väggtjocklek, planhet över ett 300 mm lock. Det är just där en anpassad metall-del driftar utanför specifikationen — inte vid den måttangivning som markerats, utan vid den som inte markerats.
Scanning ersätter antagandet med data. Om ert program är beroende av delar som passar ihop vid första försöket är detta steget det som skyddar det.
Rött indikerar högt värde, blått indikerar lågt värde och grönt ligger inom tolerans. En blick räcker för att avgöra om problemet ligger i stansen, böjningen, fästet eller ritningen.
Skanning är en del av processen, inte en separat tjänst som vi säljer. Den används i vårt eget arbete: aluminiumsformgjutning (ADC12) housingar och värmeutbytare, plåtstämpling och böjning, Cnc-mackning i rostfritt stål och aluminium, svarvade delar och svetsade monteringsenheter – anodiserade, pulverlackerade eller passiverade innan de lämnar våra anläggningar.
Bänken ligger bakom IATF 16949 processdisciplin, ISO 14001- och RoHS-kompatibilitet samt mer än 30 år av OEM-tillverkning i Shenzhen. Samma standard oavsett om delen är en belysningsfäste eller en maskinerad höljdelskonstruktion.
Vi offrar och inspekterar utifrån dina filer. Fullständigt OEM — vi tillverkar enligt dina specifikationer och omdesignar inte komponenten åt dig.
Prototyper körs vanligtvis 15–30 dagar ; produktionsledtid bekräftas i offerten, eftersom den beror på processen och verktygen.
Har du en komponent som måste behålla sin geometri?
Skicka modellen eller ritningen med de mått som är avgörande, materialet, ytbearbetningen och volymen. Du får en genomförbarhetsgranskning, verktygskostnader anges separat och en inspektionsplan för den första artikeln.
Ritningar hanteras under NDA.
3D-scanninginspektion · blåljusmetrologi · anpassade metallkomponenter · aluminiumtryckgjutning · plåtstansning · CNC-bearbetning · Shenzhen, Kina
 Senaste nytt
2026-11-18
2026-11-17
2026-11-10
2026-11-09
2026-11-04
2026-11-02
Välkommen till Runpeng, ett kinesiskt specialiserat metallföretag! Vi erbjuder högkvalitativa tjänster inom tryckgjutning, plåtbearbetning, CNC-bearbetning, injektering och verktygsindustri.
6th Building, No 51, Nanhuan Ave, Gongming, Shenzhen, 518106, China.
Copyright © Shenzhen Runpeng Precision Hardware Co.,Ltd. All Rights Reserved Integritetspolicy BLOGG
 EN