Contrôle qualité · Banc d’inspection
Un scanner 3D portable de métrologie ZEISS capture l’intégralité de la surface d’une pièce métallique sur mesure et la superpose à votre modèle CAO. Ce que le pied à coulisse ne fait qu’estimer, le scan le montre en couleur.
Les pièces sur mesure échouent rarement de façon visible. Elles échouent d’une fraction de millimètre, dans un endroit que personne n’a mesuré — une déformation qui s’est redressée, une paroi issue d’un moulage sous pression qui s’est amincie près de l’entrée, une face usinée suffisamment plane, mais pas à l’emplacement prévu par le modèle. Cela apparaît des semaines plus tard, sur votre chaîne d’assemblage, et à ce stade, il s’agit déjà d’un conteneur de pièces et d’un désaccord sur la prise en charge des coûts.
Nous avons donc cessé les prélèvements d’échantillons. Sur notre banc d’inspection, chaque pièce est scannée intégralement et comparée au même modèle 3D à partir duquel les outillages ont été usinés.
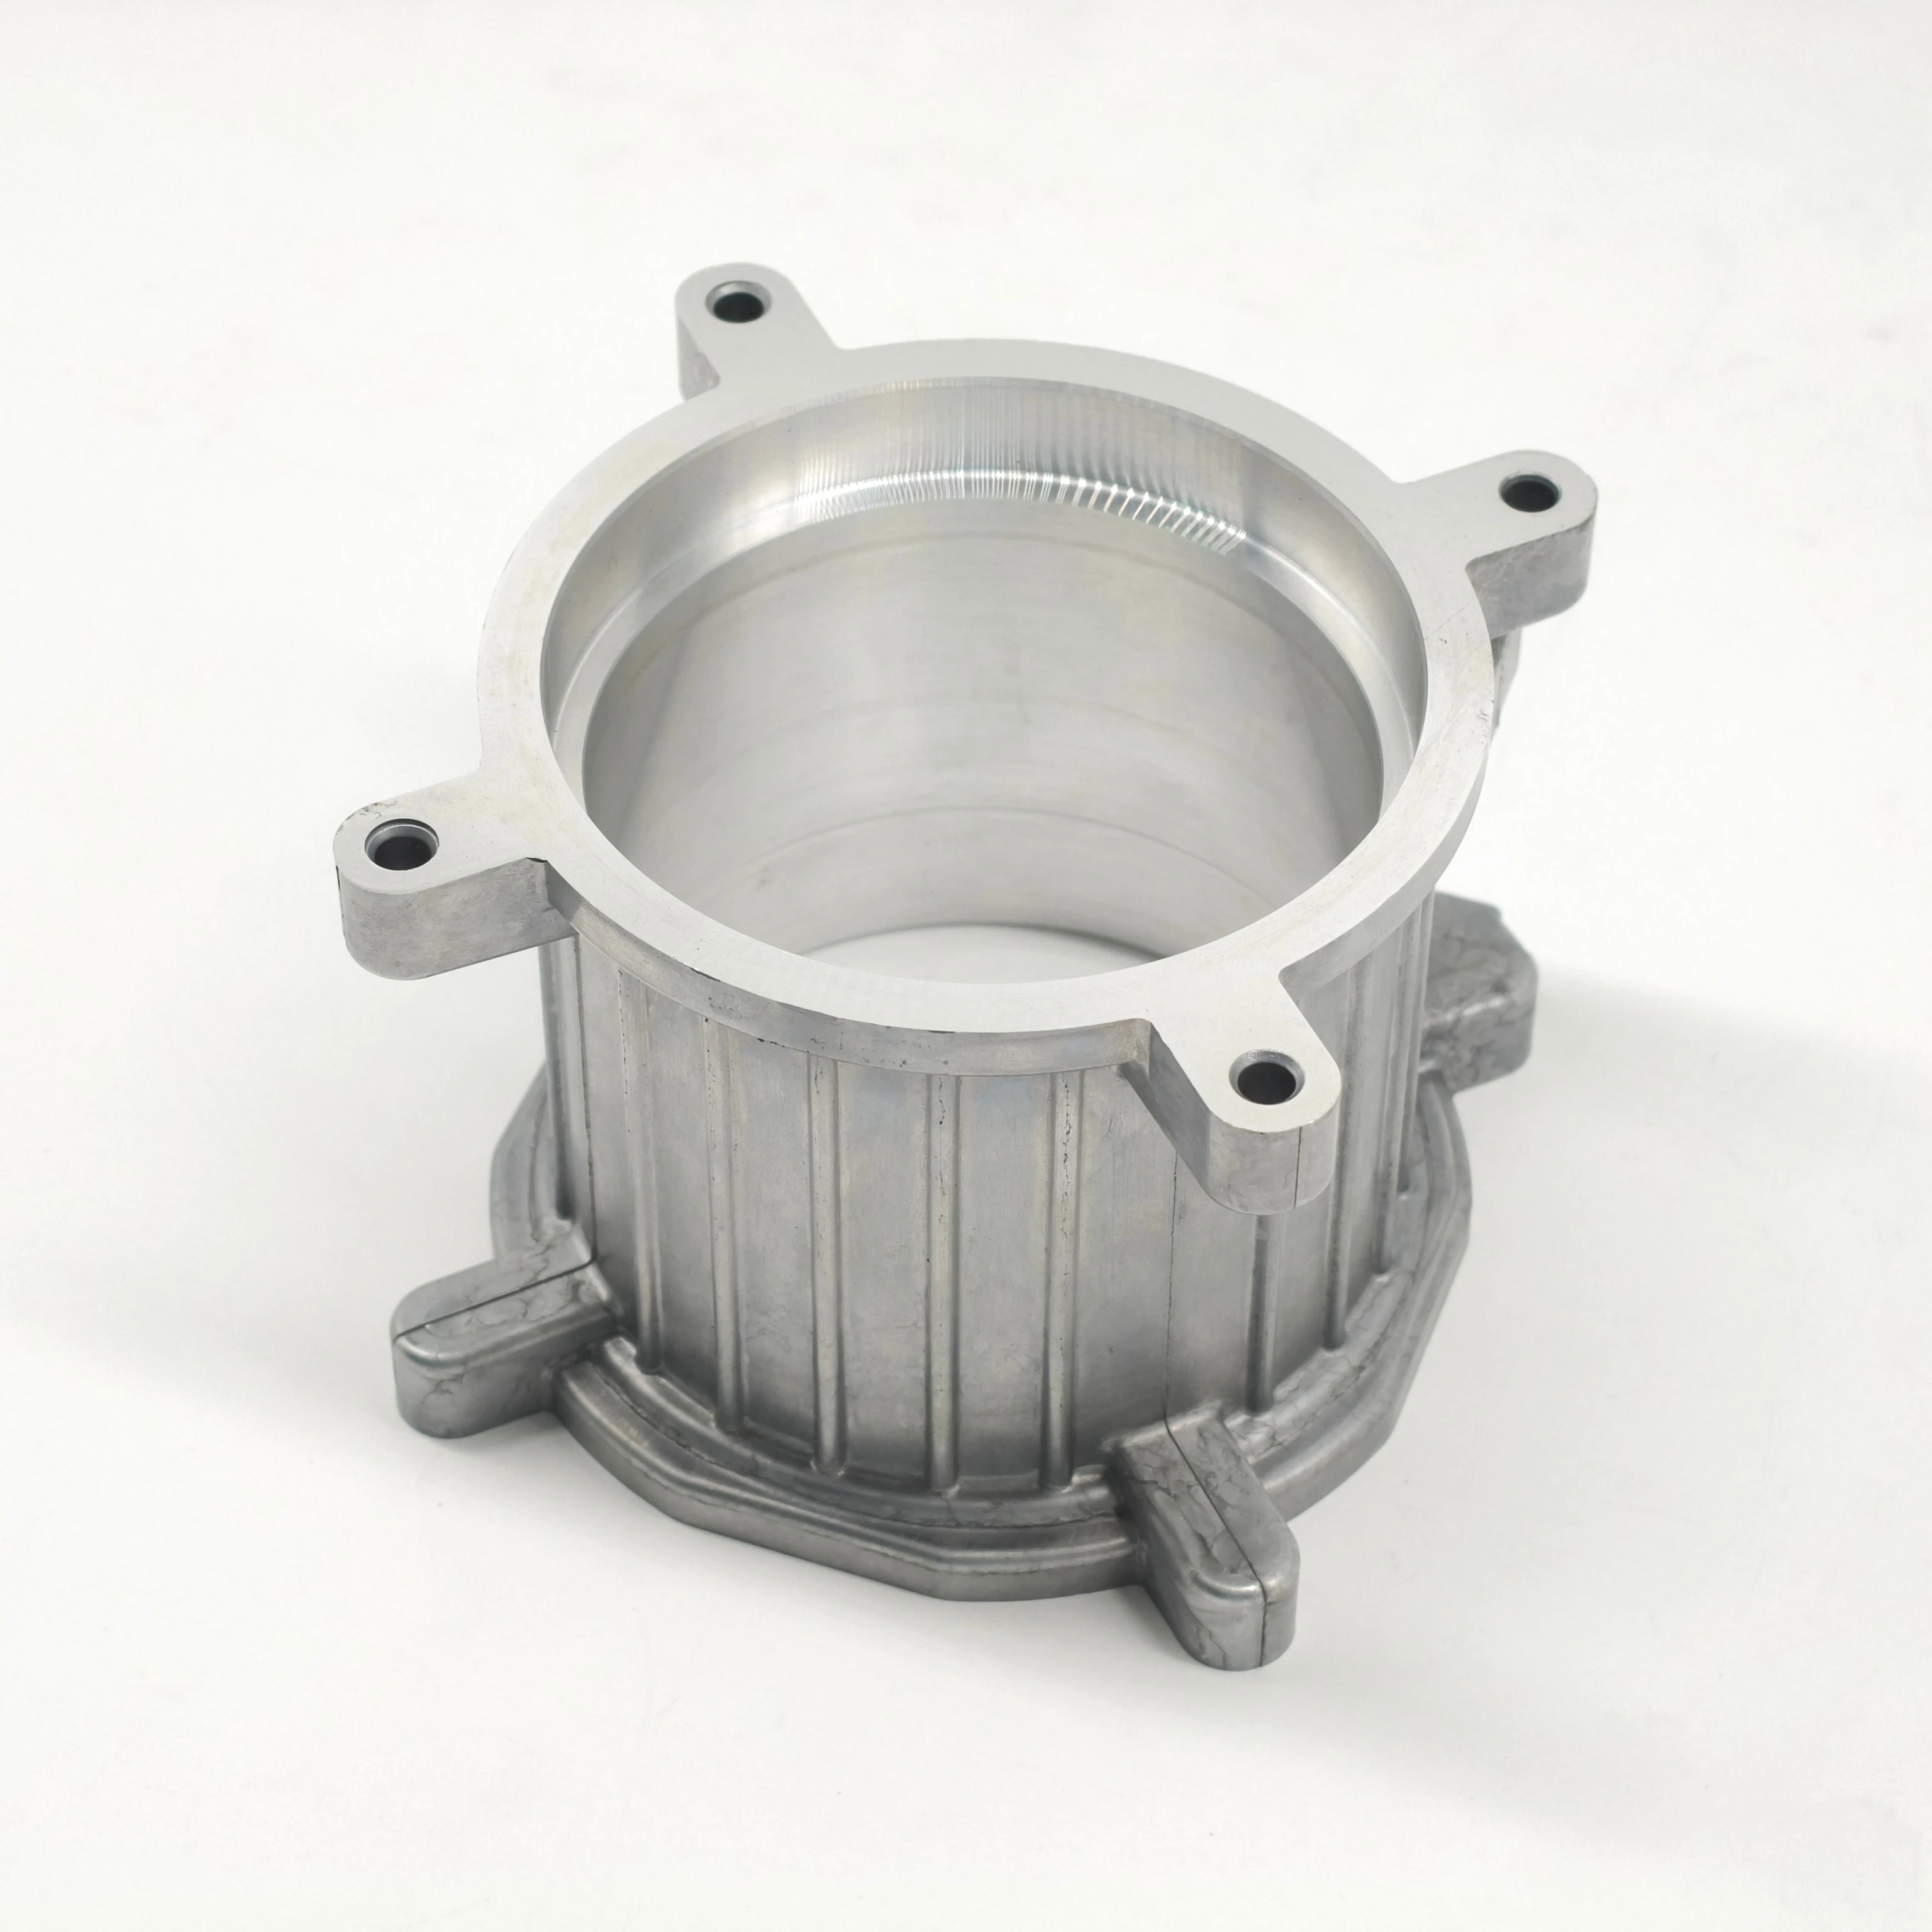
Numérisation d’un capot en aluminium embouti sur notre banc d’inspection. L’ensemble de la surface devient un nuage de points, puis une carte d’écart par rapport au modèle STEP.
Un dessin 2D échantillonne la géométrie, et un calibre vérifie les échantillons choisis par quelqu’un. Tout ce qui se trouve entre ces deux opérations est accepté sur simple confiance : les rayons de raccordement, les dépouilles, l’épaisseur des parois, la planéité sur une surface de 300 mm de couvercle. C’est précisément là que une pièce métallique sur mesure s’écarte des tolérances — non pas à la cote marquée, mais à celle qui n’a pas été indiquée.
La numérisation remplace cette hypothèse par des données réelles. Si votre programme dépend de pièces qui s’assemblent correctement dès la première tentative, cette étape est celle qui le protège.
Le rouge indique une valeur supérieure à la tolérance, le bleu une valeur inférieure, le vert une valeur dans les limites de tolérance. Un seul coup d’œil permet d’identifier si le problème provient de la matrice, du pliage, de la fixation ou du plan.
Le balayage 3D fait partie intégrante du processus, et non un service distinct que nous proposons à la vente. Il s’applique à l’ensemble de notre production : aluminium die casting (ADC12) boîtiers et dissipateurs thermiques, emboutissage de tôle et pliage, Usinage CNC en acier inoxydable et en aluminium, pièces tournées et ensembles soudés — anodisés, peints en poudre ou passivés avant expédition.
Le banc est placé derrière IATF 16949 la rigueur du processus, la conformité aux normes ISO 14001 et RoHS, ainsi que plus de 30 ans de fabrication OEM à Shenzhen. Même niveau de qualité, qu’il s’agisse d’un support d’éclairage ou d’un boîtier usiné.
Nous établissons des devis et effectuons des contrôles à partir de vos fichiers. Entièrement Équipement d'origine (OEM) — nous fabriquons selon vos spécifications et ne redessinons pas la pièce pour vous.
Les prototypes sont généralement réalisés en 15 à 30 jours ; le délai de production est précisé dans le devis, car il dépend du procédé et des outillages.
Vous avez une pièce qui doit conserver sa géométrie ?
Envoyez le modèle ou le dessin avec les dimensions pertinentes, le matériau, la finition et le volume. Vous recevez un examen de faisabilité, un devis séparé pour les outillages et un plan de numérisation pour le premier article.
Les plans sont traités sous accord de confidentialité (NDA).
inspection par numérisation 3D · Métrologie à lumière bleue · Pièces métalliques sur mesure · Moulage sous pression d’aluminium · Emboutissage de tôle · Usinage CNC · Shenzhen, Chine
 Actualités chaudes
2026-11-18
2026-11-17
2026-11-10
2026-11-09
2026-11-04
2026-11-02
Bienvenue chez Runpeng, une entreprise chinoise de métallurgie sur mesure ! Nous proposons des services de fonderie sous pression, de poinçonnage, d'usinage CNC, de moulage par injection et de fabrication de moules de haute qualité.
6th Building, No 51, Nanhuan Ave, Gongming, Shenzhen, 518106, China.
Copyright © Shenzhen Runpeng Precision Hardware Co.,Ltd. All Rights Reserved Politique de confidentialité Blog
 EN