Kawalan kualiti · Meja pemeriksaan
Pemindai 3D ZEISS berjeniskan metrologi yang dipegang tangan menangkap keseluruhan permukaan komponen logam tersuai dan menindihkannya ke atas model CAD anda. Apa yang hanya boleh dianggarkan oleh jangka tolok, pemindai ini tunjukkan dalam warna.
Komponen tersuai jarang gagal dengan cara yang kelihatan. Ia gagal dengan pecahan milimeter di tempat yang tidak diukur sesiapa — suatu lengkungan yang kembali ke bentuk asal, dinding tuangan tekan yang menjadi nipis berhampiran gerbang, atau permukaan kikisan yang cukup rata tetapi tidak berada di lokasi yang ditetapkan dalam model. Masalah ini muncul berminggu-minggu kemudian di talian pemasangan anda, dan pada ketika itu ia sudah menjadi satu kontena komponen serta perbalahan mengenai siapa yang menanggung kosnya.
Jadi kami berhenti menggunakan kaedah persampelan. Di meja pemeriksaan kami, setiap komponen dipindai sepenuhnya dan dibandingkan terhadap model 3D yang sama yang digunakan untuk memotong acuan.
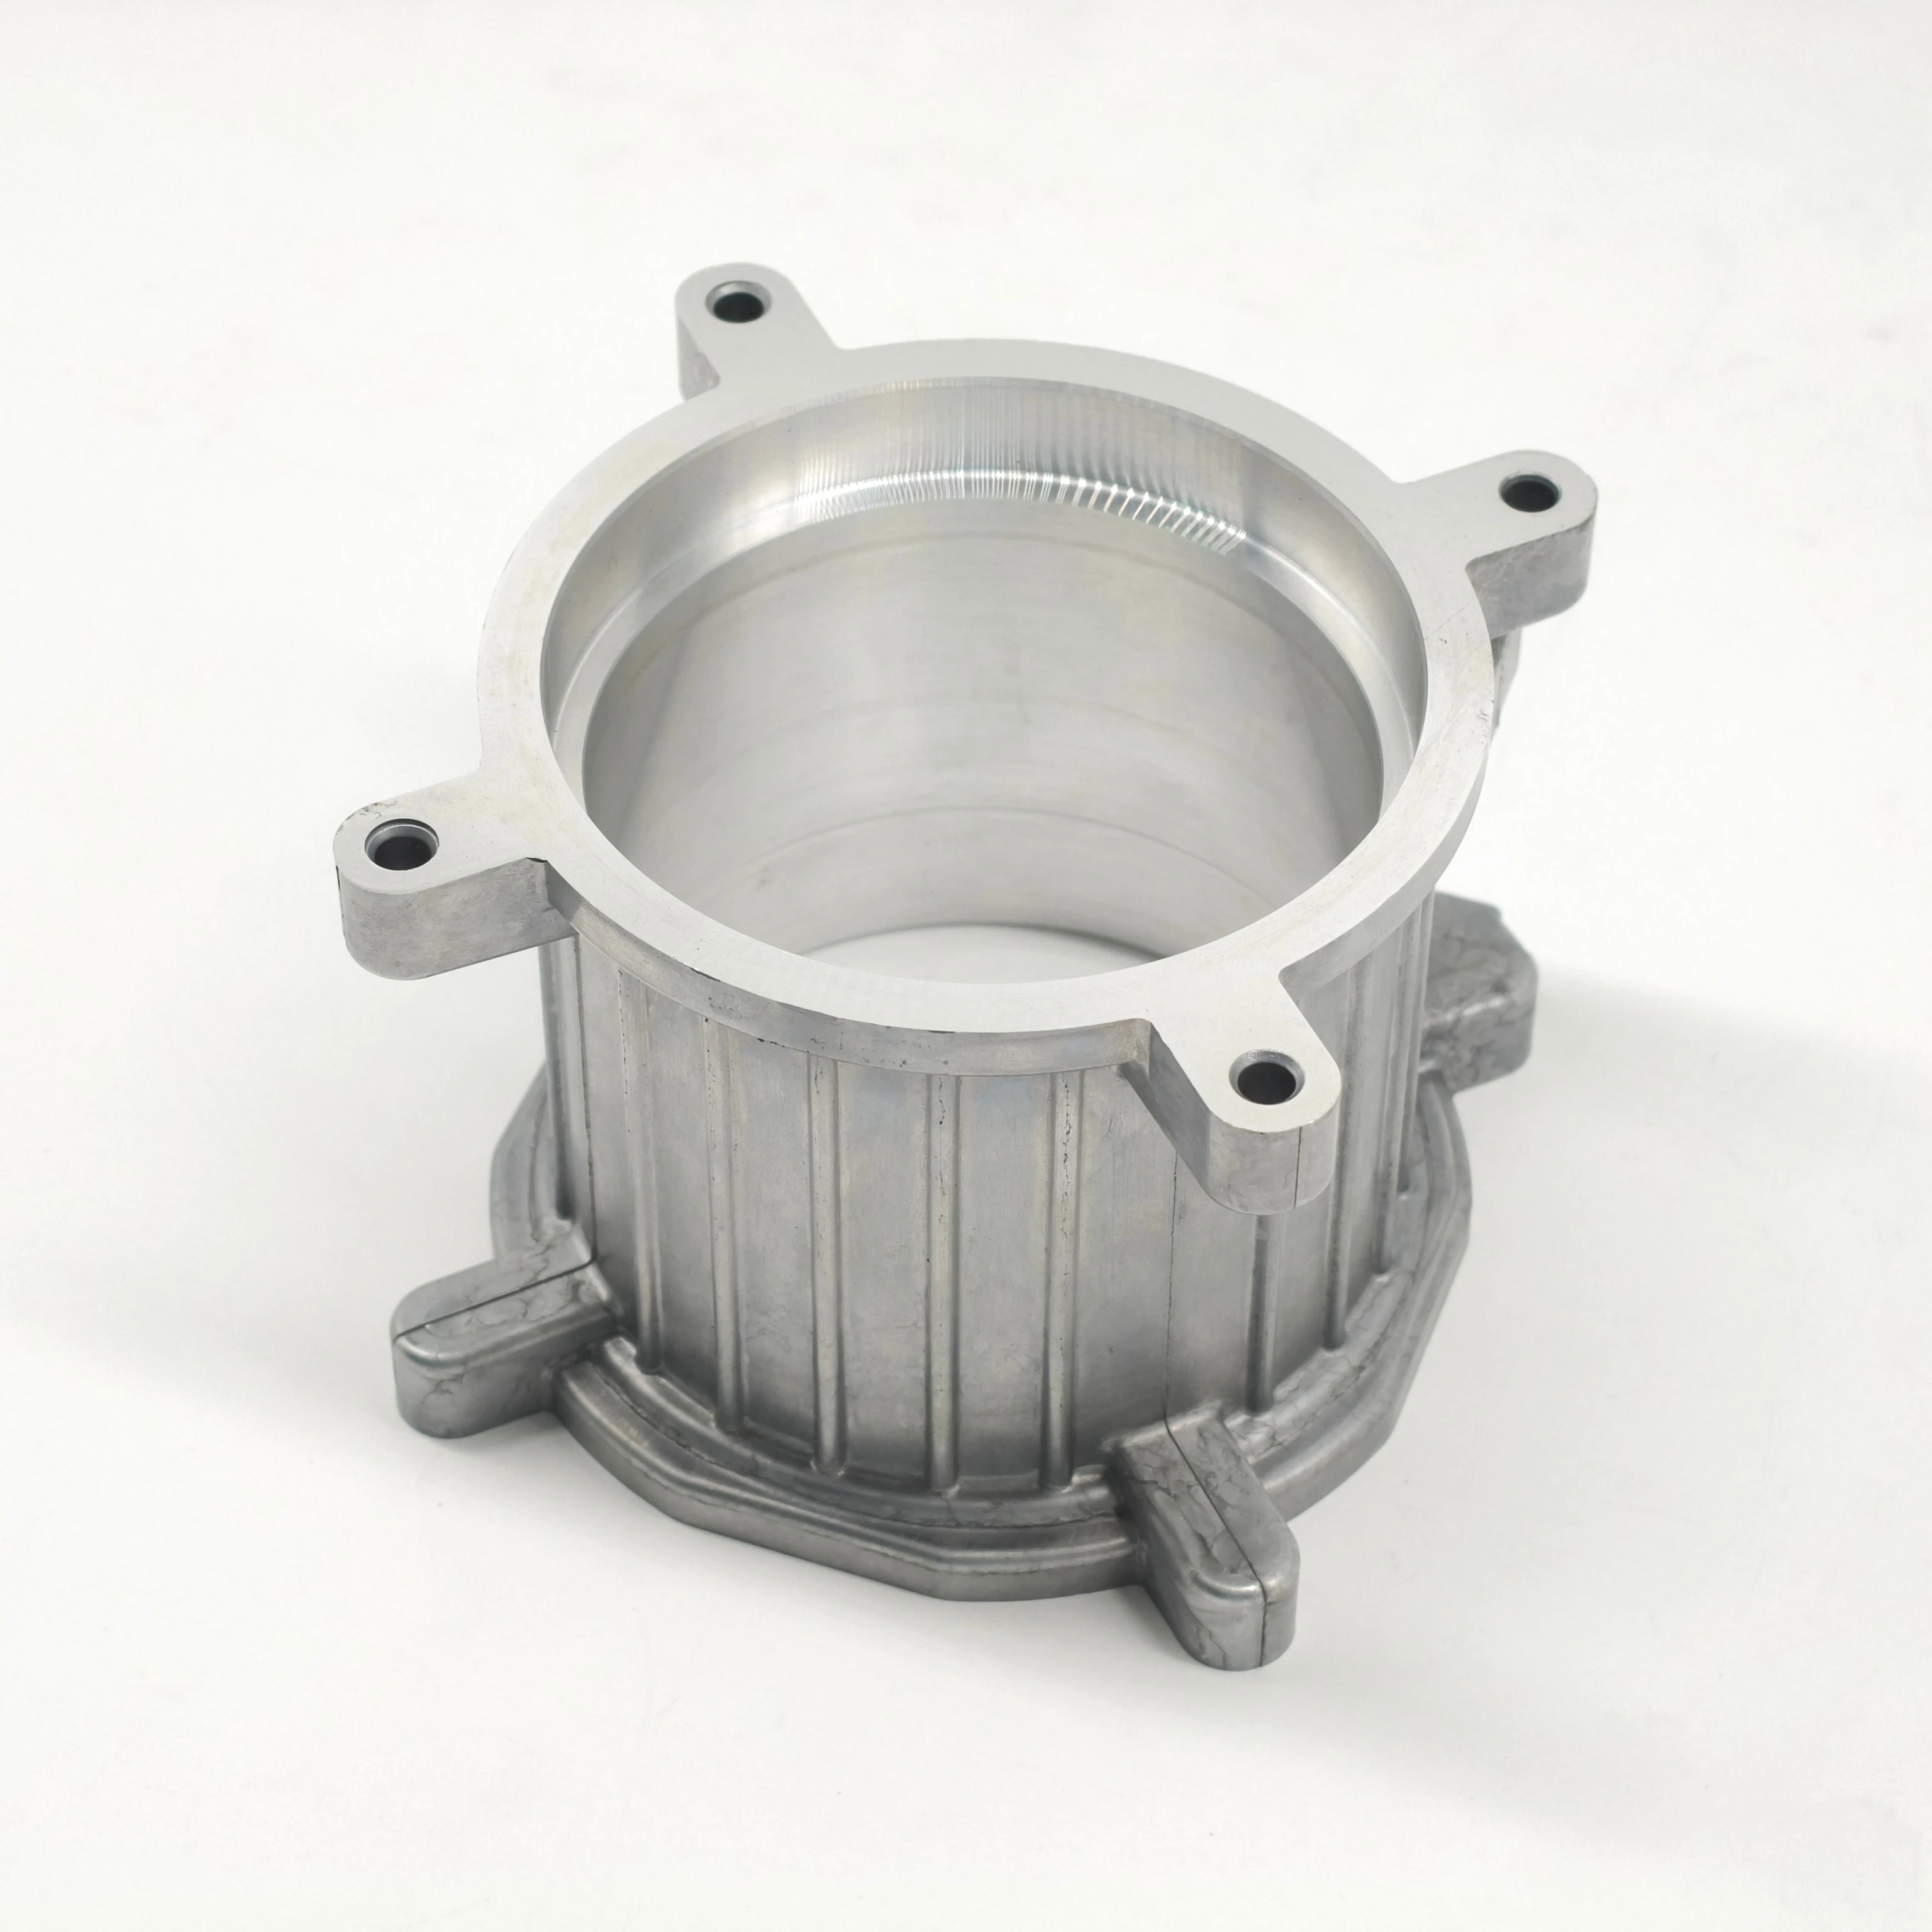
Memindai penutup aluminium yang dibentuk di meja pemeriksaan kami. Keseluruhan permukaan menjadi awan titik, dan awan titik itu kemudiannya dijadikan peta sisihan terhadap model STEP.
Satu sampel lukisan 2D menggambarkan geometri, dan satu tolok memeriksa sampel yang dipilih seseorang. Segala perkara di antara kedua-dua rujukan itu diambil berdasarkan kepercayaan: jejari, kecondongan, keratan dinding, dan kerataan merentasi penutup 300 mm. Di situlah tepatnya komponen logam tersuai menyimpang daripada spesifikasi — bukan pada dimensi yang ditandakan, tetapi pada dimensi yang tidak ditandakan.
Pemindaian menggantikan andaian dengan data. Jika program anda bergantung pada komponen yang pas bersama-sama pada percubaan pertama, langkah inilah yang melindunginya.
Merah bermaksud tinggi, biru bermaksud rendah, hijau berada dalam had toleransi. Sekali pandang sahaja sudah cukup untuk mengetahui sama ada masalah itu disebabkan oleh acuan, lenturan, penegak, atau lukisan.
Imbasan merupakan sebahagian daripada proses, bukan perkhidmatan berasingan yang kami jual. Ia dilaksanakan ke atas semua kerja kami: pengeboran mati aluminium (ADC12) bekas dan penyejuk haba, pengecapan kepingan logam dan pembengkokan, Mesin CNC daripada keluli tahan karat dan aluminium, komponen putar serta susunan kimpalan — dianodkan, dilapisi serbuk atau dipassifkan sebelum ia meninggalkan kilang.
Bangku itu terletak di belakang IATF 16949 disiplin proses, pematuhan ISO 14001 dan RoHS, serta lebih daripada 30 tahun pengilangan OEM di Shenzhen. Piawaian yang sama sama ada komponen itu ialah pendakap lampu atau bekas bermesin.
Kami memberikan sebut harga dan membuat pemeriksaan berdasarkan fail anda. Sepenuhnya OEM — kami membina mengikut spesifikasi anda dan kami tidak mereka bentuk semula komponen untuk anda.
Prototaip biasanya dijalankan 15–30 hari ; tempoh masa pengeluaran dikonfirmasi dalam sebut harga, kerana ia bergantung kepada proses dan perkakasan.
Adakah anda mempunyai komponen yang perlu mengekalkan geometrinya?
Hantar model atau lukisan bersama dimensi yang penting, bahan, penyelesaian permukaan dan isipadu. Anda akan menerima ulasan kelayakan, sebut harga perkakasan secara berasingan, dan pelan penskanaan untuk artikel pertama.
Lukisan dikendalikan di bawah NDA.
pemeriksaan penskanaan 3D · Metrologi cahaya biru · Komponen logam tersuai · Pengecoran mati aluminium · Pengetipan logam lembaran · Pemesinan CNC · Shenzhen, China
 Berita Hangat
2026-11-18
2026-11-17
2026-11-10
2026-11-09
2026-11-04
2026-11-02
Selamat datang ke Runpeng, syarikat logam tempatan China! Kami menyediakan penuangan die casting berkualiti tinggi, pengekaman, pengacuan plastik, pengacuan suntikan dan perkhidmatan pembuatan acuan.
6th Building, No 51, Nanhuan Ave, Gongming, Shenzhen, 518106, China.
Copyright © Shenzhen Runpeng Precision Hardware Co.,Ltd. All Rights Reserved POLISI PRIVASI Blog
 EN